Artykuł sponsorowany
Kiedy wiertarki poziome, pionowe i wielowrzecionowe zmieniają organizację pracy małej stolarni
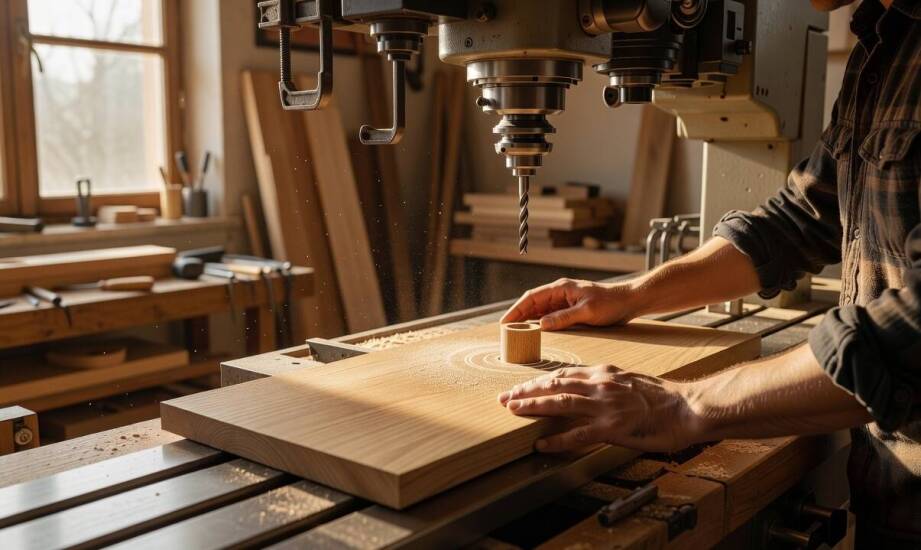
W małej stolarni proces nawiercania musi płynnie współgrać z rozkrojem, czopowaniem oraz przygotowaniem krótkich serii detali do ostatecznego montażu. Skuteczna organizacja pracy wymaga szybkiego przejścia między cięciem formatowym a wykonywaniem niezbędnych otworów instalacyjnych. Wybór odpowiedniego układu wrzecion w maszynie decyduje o tempie realizacji zleceń, szczególnie przy wysokiej zmienności realizowanych projektów. Nawet niewielki warsztat rzemieślniczy zauważa różnicę w płynności obróbki, gdy mechanizm wprowadzający narzędzie zostaje optymalnie dopasowany do dominującego profilu zamówień.
Przeczytaj również: Jakie są zalety myjek do butów i fartuchów w przestrzeniach medycznych?
Wpływ konstrukcji wrzecion na przebieg obróbki
Podstawowe warianty maszyn różnią się kierunkiem pracy, liczbą dostępnych operacji oraz sposobem mocowania elementu na blacie roboczym. Maszyna z układem poziomym wykonuje precyzyjne, długie otwory cylindryczne oraz frezuje gniazda podłużne. Wersja pionowa o zwartej konstrukcji kolumnowej odpowiada za stabilne nawiercanie punktowe w płaszczyźnie prostopadłej do blatu. Z kolei system wielowrzecionowy pozwala wywiercić wiele miejsc montażowych o różnych średnicach podczas zaledwie jednego przejścia materiału.
Przeczytaj również: Folia wodoszczelna na dach: kluczowy element ochrony przed przeciekami
Układ poziomy znacznie lepiej radzi sobie z elementami wymagającymi bezpiecznego prowadzenia wzdłużnego. Zależność ta sprawdza się znakomicie przy produkcji klasycznej stolarki okiennej czy ciężkiej drzwiowej, gdzie otwory przebiegają równolegle do linii usłojenia drewna. W takich sytuacjach pionowy posuw wiertła wymagałby budowy skomplikowanych podpór stabilizujących. Poziome wprowadzanie narzędzia redukuje ryzyko zbaczania ostrza w głębokich szczelinach litego surowca drewnianego.
Przeczytaj również: Tradycyjna kuchnia polska w restauracji Kartuzy hotel: smaki regionu
Systemy wyposażone w wiele głowic zauważalnie skracają czas obróbki przy powtarzalnych seriach mebli skrzyniowych. Złożony agregat potrafi jednocześnie przygotować miejsca pod zawiasy puszkowe, standardowe kołki montażowe czy podpory wewnętrznych półek. Operator unika w ten sposób konieczności ciągłego, ręcznego przesuwania płyty po blacie. Ta techniczna przewaga traci jednak znaczenie przy produkcji jednostkowej lub bardzo dużej różnorodności rozkładu nawierceń. Częste, ręczne przezbrajanie wielu wrzecion pod unikalne zamówienie pochłania wtedy znacznie więcej czasu niż tradycyjne, punktowe działanie.
W prawidłowo zorganizowanym cyklu produkcyjnym profesjonalne wiertarki do drewna stanowią naturalny pomost między wstępnym rozkrojem płyt a ostatecznym przygotowaniem elementów do skręcenia. Bezpośrednio po sformatowaniu docelowych kształtów materiał trafia pod odpowiednio ustawione wiertło. Następnie gotowy detal wędruje do sekcji wykańczania krawędzi lub bezpośrednio do montażowni. Taka optymalizacja ścieżki obróbczej minimalizuje zbędny transport surowca w ograniczonej przestrzeni rzemieślniczego zakładu.
Organizacja przestrzeni roboczej i obsługa przezbrojeń
Dopasowanie konkretnego wariantu mechanicznego do specyfiki zakładu wiąże się z rygorystyczną oceną dostępnego metrażu oraz specyfiki dominujących zleceń. Maszyny z posuwem poziomym wymagają stosunkowo długich stołów roboczych do bezpiecznego podparcia wielkogabarytowego materiału. To obciążenie dla przestrzeni hali rekompensują znacznie mniejszą liczbą skomplikowanych przemieszczeń przy wykonywaniu głębokich gniazd konstrukcyjnych. Kompaktowe modele kolumnowe zajmują z reguły niewiele miejsca. Ułatwia to ich swobodne wstawienie do bardzo ciasnego warsztatu, lecz przy większych partiach produkcyjnych wymusza uciążliwe i niezwykle częste zmiany narzędzi skrawających.
Zaawansowany sprzęt wielowrzecionowy narzuca operatorowi konieczność ostrożnego kalibrowania szablonów roboczych przed rozpoczęciem każdej nowej zmiany. W rzemieślniczej stolarni nadmiar żmudnych przezbrojeń potrafi odczuwalnie wydłużyć całkowity czas realizacji pojedynczego zlecenia. Inwestycja w szerokie głowice wielowrzecionowe zyskuje uzasadnienie ekonomiczne dopiero wtedy, gdy powtarzalne detale stanowią wyraźną większość codziennej produkcji. Jeśli zespół realizuje przede wszystkim nietypowe projekty pod indywidualny wymiar, znacznie elastycznym wyborem pozostaje standardowa maszyna kolumnowa wspomagająca pracę klasycznych formatyzerek.
Budowa funkcjonalnego parku maszynowego nie zawsze zmusza właściciela do inwestowania w rozwiązania prosto z taśmy fabrycznej. Wiele prężnie rozwijających się warsztatów z powodzeniem adaptuje starsze, rzetelnie wyremontowane urządzenia. Firma INTERPART Aleksander Tybora wprowadza do ponownego obiegu zakwalifikowane technicznie maszyny obróbcze dedykowane branży stolarskiej. Pozyskanie zweryfikowanego asortymentu z rynku wtórnego ułatwia oszczędne włączenie kolejnego stanowiska nawiercającego do już istniejącego ciągu technologicznego.
Dopasowanie wyposażenia do profilu zamówień
Ostateczna decyzja o wyborze wariantu wrzeciona opiera się na analizie codziennego rytmu pracy całego zespołu, a nie wyłącznie na parametrach wyciągniętych ze specyfikacji producenta. Przedsiębiorstwa realizujące seryjne partie korpusów meblowych najwięcej zyskują na wyraźnym skróceniu cyklu roboczego dzięki konfiguracji wielowrzecionowej.
Zupełnie inaczej projektuje się ciąg roboczy w tradycyjnych warsztatach ciesielskich. Specjaliści obrabiający długie belki nośne czy masywne ramy drzwiowe znacznie chętniej opierają produkcję na stabilnych systemach horyzontalnych. Prawidłowe zintegrowanie urządzenia nawiercającego z posiadanymi już strugarkami i piłami utrzymuje wysoką płynność procesu wykończeniowego i eliminuje wąskie gardła w kluczowych punktach warsztatu.
Kategorie artykułów
Polecane artykuły

Dyskryminacja bezpośrednia w miejscu pracy

Alarmy w domach

Trichotillomania
